


প্রতিক্রিয়া

লেখক: এফটিএম
Date: Sep 22, 2026
কীভাবে ধাতু কাস্ট করবেন: প্রক্রিয়া, পদ্ধতি এবং টিপসের জন্য একটি ধাপে ধাপে নির্দেশিকা
ঢালাই ধাতু বিশ্বের প্রাচীনতম উত্পাদন দক্ষতা এক, এবং এটি এখনও সবচেয়ে দরকারী এক. ভালভ বডি এবং পাম্প ইমপেলার থেকে শুরু করে কৃষি গিয়ার এবং খননকারী বালতি দাঁত, হাজার হাজার শিল্প অংশ জীবন শুরু করে যখন গলিত ধাতু একটি সাবধানে আকৃতির ছাঁচে ঢেলে দেয়। আমরা 2003 সাল থেকে চীনের নিংবোতে আমাদের কারখানায় কাস্টম কাস্টিং এবং ফোরজিংস তৈরি করছি এবং এই নির্দেশিকায় আমরা ধাপে ধাপে কীভাবে ধাতব ঢালাই করতে হয় তা ব্যাখ্যা করব — একই মৌলিক বিষয়গুলি যা আমাদের ইঞ্জিনিয়াররা প্রতিদিন প্রয়োগ করেন, সরল ভাষায় লিখিত৷
ধাতু ঢালাই মানে কি?
মেটাল ঢালাই হল একটি তরল অবস্থায় ধাতুকে গলানোর প্রক্রিয়া, এটিকে একটি ফাঁপা ছাঁচে ঢেলে দেওয়া যা সমাপ্ত অংশের নেতিবাচক আকৃতি বহন করে এবং এটিকে ঠান্ডা ও দৃঢ় করার অনুমতি দেয়। একবার ধাতু শক্ত হয়ে গেলে, ছাঁচটি খুলে দেওয়া হয় বা ভেঙে ফেলা হয়, এবং ঢালাই পরিষ্কার করা হয়, প্রয়োজনে তাপ চিকিত্সা করা হয়, মেশিন করা হয় এবং পরিদর্শন করা হয়।
ঢালাইকে মূল্য দেওয়া হয় কারণ এটি এমন আকার তৈরি করে যা কঠিন, ধীরগতির, বা কঠিন বার স্টক থেকে মেশিনের জন্য অপব্যয় হবে। একটি একক ঢালাই ফ্ল্যাঞ্জ, বস, অভ্যন্তরীণ প্যাসেজ এবং সুইপিং কার্ভগুলিকে একত্রিত করতে পারে যা অন্যথায় কয়েকটি টুকরো থেকে একসাথে ঢালাই করতে হবে। এটি বিস্তৃত সংকর ধাতুগুলির সাথেও কাজ করে - লোহা, কার্বন ইস্পাত, খাদ ইস্পাত, স্টেইনলেস স্টীল, অ্যালুমিনিয়াম, পিতল এবং ব্রোঞ্জ - এবং এটি অর্থনৈতিকভাবে মুষ্টিমেয় প্রোটোটাইপ থেকে কয়েক হাজার অংশে পরিমাপ করে৷
সঠিক কাস্টিং প্রক্রিয়া নির্বাচন করা হচ্ছে
কোন ধাতু গলে যাওয়ার আগে, সবচেয়ে গুরুত্বপূর্ণ সিদ্ধান্ত হল কোন ঢালাই প্রক্রিয়াটি আপনার অংশ, আপনার আয়তন এবং আপনার বাজেটের সাথে খাপ খায়। আমরা প্রায়শই যে তিনটি পদ্ধতি চালাই তা হল বালি ঢালাই, বিনিয়োগ ঢালাই এবং ডাই কাস্টিং এবং প্রতিটি একটি আলাদা মিষ্টি স্থান দখল করে:
| প্রক্রিয়া | জন্য সেরা উপযুক্ত | সারফেস ফিনিশ এবং যথার্থতা | আপেক্ষিক টুলিং খরচ |
|---|---|---|---|
| বালি ঢালাই | লোহা, ইস্পাত, এবং অ্যালুমিনিয়ামে বড়, ভারী বা নিম্ন থেকে মাঝারি আয়তনের অংশ | ভাল | কম |
| বিনিয়োগ ঢালাই | কমপ্লেক্স, ইস্পাত, স্টেইনলেস স্টীল এবং সংকর যন্ত্রের নির্ভুল অংশ | চমৎকার | মাঝারি |
| ঢালাই মারা | অ্যালুমিনিয়াম, দস্তা এবং পিতলের উচ্চ আয়তনের ছোট অংশ | চমৎকার | উচ্চ |
একটি নিয়ম হিসাবে, বড় অংশ এবং মাঝারি আয়তনের জন্য বালি ঢালাই বেছে নিন, জ্যামিতি এবং নির্ভুলতার চাহিদা থাকলে বিনিয়োগ ঢালাই, এবং যখন আপনার খুব বেশি পরিমাণে ছোট নন-লৌহঘটিত উপাদানের প্রয়োজন হয় তখন ডাই কাস্টিং।
কিভাবে ধাতু কাস্ট, ধাপে ধাপে
ধাপ 1: ডিজাইন এবং প্যাটার্ন তৈরি করুন
প্রতিটি কাস্টিং একটি অঙ্কন বা 3D মডেল দিয়ে শুরু হয়। সেই নকশা থেকে, ফাউন্ড্রি একটি প্যাটার্ন তৈরি করে: অংশটির একটি ভৌত প্রতিরূপ, ইচ্ছাকৃতভাবে সামান্য বড় আকারে তৈরি করা হয় যাতে শীতল করার সময় ধাতব সঙ্কুচিত হওয়ার জন্য ক্ষতিপূরণ দেওয়া হয় এবং গুরুত্বপূর্ণ পৃষ্ঠগুলিতে যন্ত্রের ভাতা ছেড়ে দেওয়া হয়। বালি ঢালাই প্যাটার্ন সাধারণত কাঠ, রজন, বা ধাতু হয়; ইনভেস্টমেন্ট কাস্টিং এ এটি একটি মোমের প্রতিরূপ যা একটি অ্যালুমিনিয়াম ডাইতে ইনজেকশন করা হয়। এই ভাতাগুলি সঠিকভাবে পাওয়া যেখানে বছরের পর বছর ফাউন্ড্রি অভিজ্ঞতা সত্যিই দেখায়৷
ধাপ 2: ধাতু নির্বাচন করুন
আপনি যে খাদটি চয়ন করেন তা শক্তি, পরিধান প্রতিরোধের, জারা প্রতিরোধের, ওজন, মেশিনযোগ্যতা এবং ব্যয় নির্ধারণ করে। ধূসর লোহা কম্পনকে স্যাঁতসেঁতে করে, যা মোটর অংশগুলির জন্য উপযুক্ত; স্টেইনলেস স্টীল সামুদ্রিক এবং তরল-হ্যান্ডলিং পরিবেশে জারা প্রতিরোধ করে; মিশ্র স্টিল যেমন 42CrMo গিয়ার এবং শ্যাফ্টে ভারী, বারবার লোড বহন করে। ধাতুকে সবসময় এককভাবে দাম না দিয়ে অংশের কাজের অবস্থার সাথে মেলে।
ধাপ 3: ছাঁচ তৈরি করুন
বালি ঢালাইয়ে, প্রস্তুত বালি একটি ফ্লাস্কের ভিতরে প্যাটার্নের চারপাশে কম্প্যাক্ট করা হয়। প্যাটার্নটি সরানো হয়, একটি গহ্বর ছেড়ে যায়, এবং গলিত ধাতু সরবরাহ করতে এবং এটি সঙ্কুচিত হওয়ার সাথে সাথে ঢালাইকে খাওয়ানোর জন্য গেট এবং রাইজার নামক চ্যানেল যোগ করা হয়। বিনিয়োগ ঢালাইয়ে, মোমের প্যাটার্নগুলিকে একটি গাছের উপর একত্রিত করা হয়, একটি শক্ত খোল তৈরি না হওয়া পর্যন্ত বারবার সিরামিক স্লারি দিয়ে প্রলেপ দেওয়া হয়, তারপর মোম গলানোর জন্য উত্তপ্ত করা হয়। ডাই কাস্টিংয়ে, ছাঁচটি হাজার হাজার শট থেকে বেঁচে থাকার জন্য তৈরি একটি নির্ভুল-মেশিনযুক্ত ইস্পাত ডাই।
ধাপ 4: গলে এবং ঢালা
ধাতু একটি ইন্ডাকশন ফার্নেস বা একটি শক্তভাবে নিয়ন্ত্রিত তাপমাত্রায় ক্রুসিবলে গলিত হয়। এটি নতুনদের প্রত্যাশার চেয়ে বেশি গুরুত্বপূর্ণ: খুব ঠান্ডা ধাতু ঢেলে ছাঁচটি পূরণ করার আগেই বরফে পরিণত হতে পারে, যার ফলে ভুল হয়ে যায় এবং ঠান্ডা বন্ধ হয়ে যায়, যখন অতিরিক্ত উত্তপ্ত ধাতু গ্যাস শোষণ করে এবং বালির ছাঁচে জ্বলতে পারে। ঢালা নিজেই স্থির এবং অবিচ্ছিন্ন হওয়া উচিত, অশান্তি ছাড়াই, যাতে স্ল্যাগ এবং বাতাস ঢালাইয়ের মধ্যে আলোড়িত না হয়।
ধাপ 5: ঠান্ডা, ঝাঁকান এবং শেষ করুন
একবার ঢেলে দিলে, ধাতু বাইরে থেকে শক্ত হয়ে যায় এবং শীতল হওয়ার হার চূড়ান্ত শস্যের গঠন এবং শক্তিকে প্রভাবিত করে। শীতল হওয়ার পরে, বালির ঢালাইগুলি তাদের ছাঁচ থেকে ঝেড়ে ফেলা হয়, যখন বিনিয়োগ ঢালাইগুলি সিরামিক শেলটি ভেঙে মুক্ত হয়। গেট এবং রাইজারগুলি কেটে ফেলা হয়, শট ব্লাস্টিংয়ের মাধ্যমে পৃষ্ঠটি পরিষ্কার করা হয় এবং অংশটি চূড়ান্ত পরিদর্শনের আগে তাপ চিকিত্সা, সমালোচনামূলক মাত্রার CNC মেশিনিং এবং পৃষ্ঠের চিকিত্সা যেমন পেইন্টিং, লেপ বা পলিশিংয়ের মধ্য দিয়ে যেতে পারে।
তিনটি প্রধান পদ্ধতি একটি ঘনিষ্ঠ চেহারা
বালি ঢালাই
বালি ঢালাই শিল্পের কাজের ঘোড়া। ছাঁচের উপাদানটি সস্তা, টুলিং খরচ কম থাকে এবং প্রক্রিয়াটি কয়েকশ গ্রাম থেকে কয়েক টন পর্যন্ত অংশগুলি পরিচালনা করে। সাধারণ পণ্যগুলির মধ্যে রয়েছে সিলিন্ডার বডি, ফ্ল্যাঞ্জ শ্যাফ্ট, মোটর যন্ত্রাংশ, পাইপ সংযোগ এবং সামুদ্রিক হার্ডওয়্যার। আমরা আমাদের নির্দেশিকাতে কর্মপ্রবাহকে আরও ভেঙে দেই বালি ঢালাই কিভাবে কাজ করে , কীভাবে বিভিন্ন বালি সিস্টেম চূড়ান্ত পৃষ্ঠকে প্রভাবিত করে তা সহ।
 বালি ঢালাই হাইড্রোলিক সিলিন্ডার উপাদান একটি বালি ঢালাই হাইড্রোলিক সিলিন্ডার খালি বোর, মুখ এবং থ্রেডের মেশিনিং শেষ করার জন্য উপযুক্ত। যেহেতু বালি ঢালাই কম টুলিং খরচে বড় অংশগুলি পরিচালনা করে, এটি ভারী যন্ত্রপাতি এবং শিল্প যন্ত্রপাতিতে ব্যবহৃত সিলিন্ডার সংস্থাগুলির জন্য একটি ব্যবহারিক পথ। পণ্য দেখুন →
এই ধরনের অংশগুলি রুক্ষ ফাঁকা হিসাবে নিক্ষেপ করা হয়, তারপরে মেশিন করা হয় যাতে বোর, মুখ এবং থ্রেডগুলি শক্ত সহনশীলতা পূরণ করে।
বিনিয়োগ কাস্টিং
লস্ট-ওয়াক্স কাস্টিং নামেও পরিচিত, ইনভেস্টমেন্ট কাস্টিং সবথেকে ভালো বিশদ এবং তিনটির সবচেয়ে শক্ত সহনশীলতা প্রদান করে, প্রায়শই মেশিনিং হ্রাস করে বা এমনকি নির্মূল করে। পাতলা দেয়াল এবং মসৃণ পৃষ্ঠের জটিল অংশগুলির জন্য এটি প্রাকৃতিক পছন্দ: পাম্পের উপাদান, ইস্পাত সংযোগকারী, লোহার গিয়ার, রেলওয়ের হার্ডওয়্যার এবং নির্ভুল মেশিনের অংশ। যেহেতু প্রতিটি মোমের প্যাটার্ন একটি শেল তৈরি করতে গ্রাস করা হয়, প্রতি টুকরা খরচ বেশি, তবে মেশিনে সঞ্চয় ক্ষতিপূরণের চেয়ে বেশি হতে পারে।
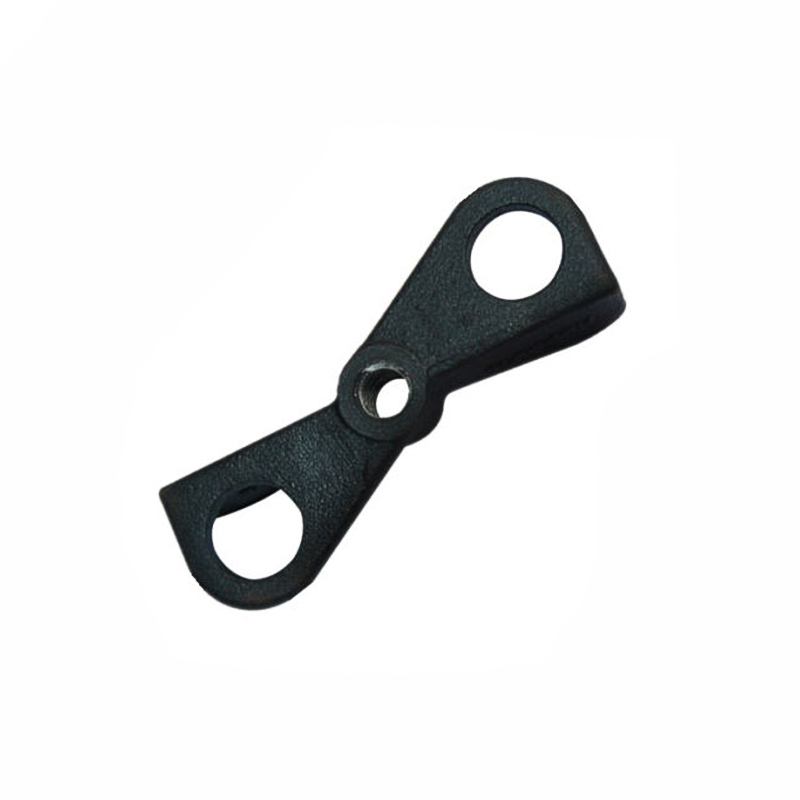 যথার্থ বিনিয়োগ কাস্টিং অংশ লস্ট-ওয়াক্স ইনভেস্টমেন্ট কাস্টিংগুলি সূক্ষ্ম বিবরণ, আঁটসাঁট সহনশীলতা এবং জটিল পাতলা-দেয়ালের অংশগুলির জন্য ঢালাইয়ের মতো মসৃণ পৃষ্ঠগুলি সরবরাহ করে। বালি ঢালাই ওভারভিউ অনুসরণ করে, এই উদাহরণটি দেখায় যেখানে প্রতি টুকরা খরচ কম মেশিনিং দ্বারা অফসেট করা হয়। পণ্য দেখুন →
ডাই কাস্টিং
ডাই কাস্টিং গলিত অ লৌহঘটিত ধাতু - সাধারণত অ্যালুমিনিয়াম, দস্তা বা পিতল -কে উচ্চ চাপে একটি শক্ত ইস্পাত ডাইতে ইনজেক্ট করে। প্রতিটি শট মাত্র সেকেন্ড সময় নেয়, এবং এর ফলে অংশগুলি ঘন, মাত্রাগতভাবে সামঞ্জস্যপূর্ণ এবং কাস্ট হিসাবে পরিষ্কার। কারণ মৃত্যু ব্যয়বহুল, অর্থনীতি উচ্চ আয়তনের পক্ষে; আমাদের ব্রাস ডাই ঢালাই কাজের রেঞ্জ আলংকারিক হার্ডওয়্যার থেকে CNC মেশিনিং দ্বারা সমাপ্ত নির্ভুল কার্যকরী উপাদান পর্যন্ত।
মান নিয়ন্ত্রণ: যেখানে ভাল কাস্টিং তৈরি করা হয়
ধাতু ঢালা মাত্র অর্ধেক কাজ; ত্রুটিগুলি নিয়ন্ত্রণ করা হল যেখানে একজন অভিজ্ঞ ফাউন্ড্রি তার সংরক্ষণ উপার্জন করে। সবচেয়ে সাধারণ ঢালাই ত্রুটি এবং তাদের স্বাভাবিক কারণগুলির মধ্যে রয়েছে:
- পোরোসিটি - গ্যাস বা সংকোচন শূন্যতা, সাধারণত গলানোর অনুশীলন, গেটিং ডিজাইন, বা অপর্যাপ্ত খাওয়ানোর জন্য চিহ্নিত করা হয়
- কোল্ড শাটস এবং মিসরানস — ছাঁচ পূর্ণ হওয়ার আগেই ধাতুর সামনের অংশ হিমায়িত হয়ে যায়, প্রায়ই কম ঢালা তাপমাত্রা বা পাতলা অংশের কারণে
- বালি এবং স্ল্যাগ অন্তর্ভুক্তি — ঢালাইয়ে এম্বেড করা বিদেশী উপাদান, বালির গুণমান এবং অবিচলিত ঢালার মাধ্যমে নিয়ন্ত্রিত
- মাত্রাগত বিকৃতি — ভুল সংকোচন ভাতা বা ঠান্ডা করার সময় সংযম দ্বারা সৃষ্ট
আমরা একটি ISO9001-ভিত্তিক গুণমান নিশ্চিতকরণ ব্যবস্থার অধীনে কাজ করি, মাত্রিক পরিদর্শন এবং পৃষ্ঠের চিকিত্সার মাধ্যমে গলিত রসায়ন থেকে ঢালাই পরীক্ষা করি, যাতে সমস্যাগুলি গ্রাহকের সমাবেশ লাইনের পরিবর্তে ফাউন্ড্রিতে ধরা পড়ে।
ওয়ার্কশপ থেকে ফ্যাক্টরি ফ্লোর পর্যন্ত: প্রোডাকশন স্কেলে কাস্টিং
একটি শখের জন্য, বাড়িতে একটি ছোট অ্যালুমিনিয়াম অংশ ঢালাই একটি পুরস্কৃত সপ্তাহান্তে প্রকল্প হতে পারে. একটি উপাদান যা লোড বহন করে, সিল চাপযুক্ত তরল, বা উত্পাদন যন্ত্রপাতি সচল রাখে, শিল্প ঢালাই একটি অনেক বেশি চাহিদাপূর্ণ শৃঙ্খলা - যা ধাতুবিদ্যা, ছাঁচ প্রকৌশল, তাপ চিকিত্সা এবং নির্ভুল যন্ত্রের সমন্বয় করে।
এই সংমিশ্রণটিই আমরা আমাদের ব্যবসাকে ঘিরে তৈরি করেছি। কাস্টম কাস্টিং এবং ফোরজিংসের প্রস্তুতকারক হিসাবে, আমরা গ্রাহকদের একটি জায়গায় অঙ্কন থেকে শেষ অংশে নিয়ে যাই: ইস্পাত, লোহা, অ্যালুমিনিয়াম এবং পিতলের জন্য বালি ঢালাই এবং বিনিয়োগ ঢালাই; উচ্চ-শক্তি উপাদানের জন্য ডাই ফোরজিং; এবং সিএনসি মেশিনিং, পেইন্টিং, এবং লেপ অভ্যন্তরীণভাবে পরিচালিত হয়। একটি সাধারণ উদাহরণ হল আমাদের ভালভ পার্ট প্রোডাকশন, যেখানে বালি ঢালাই ভালভ বডিগুলি নির্ভুলভাবে মেশিন করা হয় তাই তারা তরল সিস্টেমে নির্ভরযোগ্যভাবে আসন এবং সিল করে।
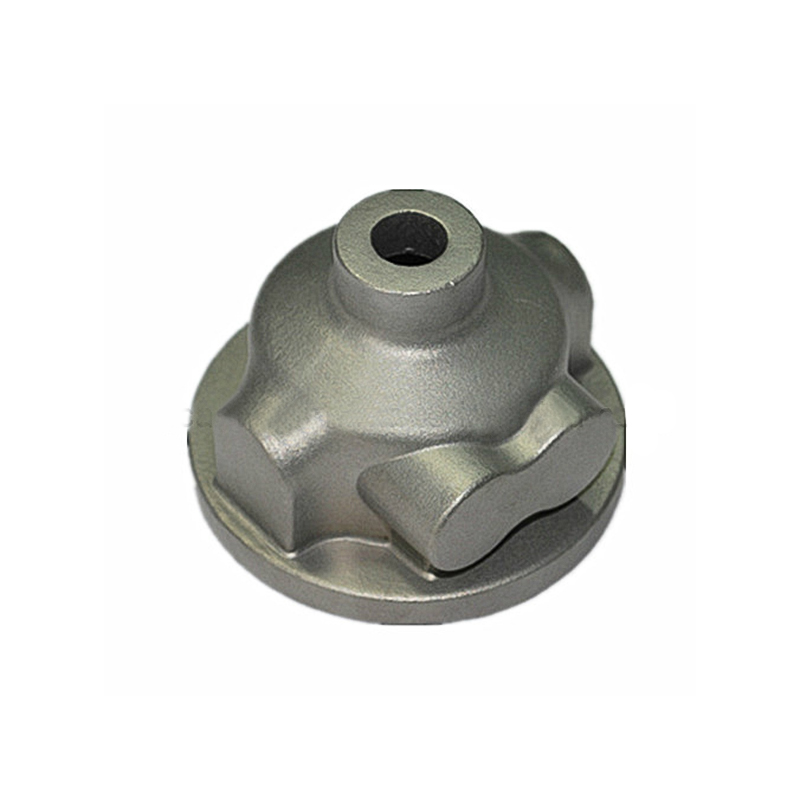 যথার্থ বালি ঢালাই ভালভ অংশ বালি ঢালাই ভালভ বডিগুলি ইন-হাউস সিএনসি মেশিনিং দিয়ে শেষ হয় যাতে তারা তরল সিস্টেমে নির্ভরযোগ্যভাবে সিট এবং সিল করে। ড্রয়িং-টু-ফিনিশড-পার্ট সার্ভিসের সমাপনী উদাহরণ হিসাবে, এটি দেখায় যে পাম্প এবং ভালভ উপাদানগুলির জন্য কাস্টিং এবং মেশিনিং কীভাবে একত্রিত হয়। পণ্য দেখুন →
যদি আপনার প্রজেক্টে ঢালাই বা নকল ধাতব উপাদানের জন্য কল করে, আমাদের দল এখানে নিংবো ইফেই মেশিনারি পার্টস কোং, লিমিটেড। আপনার অঙ্কন পর্যালোচনা করতে এবং আপনার ভলিউম এবং অ্যাপ্লিকেশনের জন্য সবচেয়ে সাশ্রয়ী প্রক্রিয়ার সুপারিশ করতে পেরে খুশি হব।
কিভাবে ধাতু কাস্ট করতে হয় তা শেখার অর্থ হল সিদ্ধান্তগুলির একটি চেইন বোঝা — প্রক্রিয়া, খাদ, ছাঁচ, ঢেলে দেওয়া এবং শেষ করা — এবং প্রতিটি কীভাবে চূড়ান্ত অংশকে আকার দেয়। এই মৌলিক বিষয়গুলি আয়ত্ত করুন, এবং আপনি প্রায় কোনও ধাতব উপাদান দেখতে পারেন এবং এর ভিতরে ঢালাই দেখতে পারেন। আপনি যদি আপনার জন্য প্যাটার্ন তৈরি থেকে শুরু করে মেশিন করা, কাস্টিং শেষ করা পর্যন্ত সেই পুরো চেইনটি পরিচালনা করার জন্য একজন অংশীদারকে পছন্দ করেন, তাহলে কেবল আমাদের আপনার অঙ্কনগুলি পাঠান এবং আমাদের ফাউন্ড্রি অভিজ্ঞতাকে বাকি কাজ করতে দিন৷
নির্বাচিত বিয়ারিং ডিসপ্লে


যোগাযোগের তথ্য
- Tel:+86-574-88067800/88067900
- Fax:+86-574-88067400
- Phone:+৮৬-১৩৯৬৭৮৭৪৬৩৮
- E-Mail:master@nbyifei.com
পণ্য লিঙ্ক
পণ্য লিঙ্ক
আমাদের সাথে যোগাযোগ করুন
কপিরাইট ©
Ningbo Hansheng Machinery Parts Co.,Ltd. সর্বস্বত্ব সংরক্ষিত
 কাস্টম ডাই কাস্টিং নির্মাতারা
